

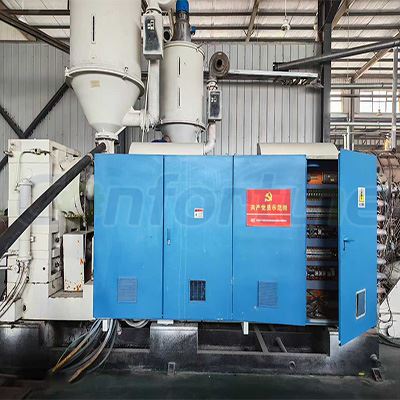

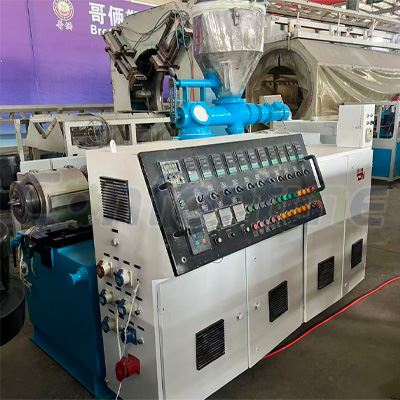
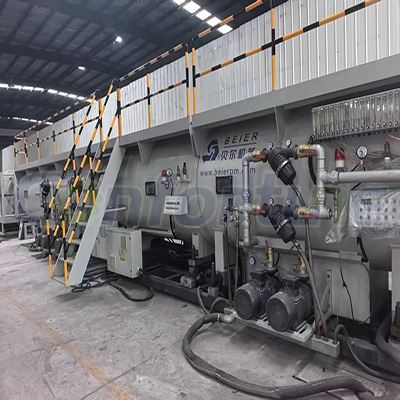

تختار العديد من المعالجات خطوط بثق الألواح البلاستيكية المستخدمة لخفض تكاليف الاستثمار. ومع ذلك، فإن البرميل اللولبي البالي، والقالب القديم، ونظام التدفئة/التبريد غير المستقر، وإعداد المعلمات غير الصحيحة غالبًا ما يؤدي إلى عيوب متكررة في المنتج وتوقف غير متوقع.
العيوب الشائعة وجدول استكشاف الأخطاء وإصلاحها لخط بثق الألواح البلاستيكية المستعملة
| لا. | الأعراض / المشكلة | الأسباب الرئيسية (خاصة للآلات المستعملة) | حلول عملية |
|---|---|---|---|
| 1 | سطح خشن، ملمس قشر البرتقال | 1. تآكل البرغي والبراميل، قدرة التلدين الضعيفة2. يموت خدش الشفاه، تراكم الكربون3. درجة حرارة الذوبان منخفضة جدًا أو منطقة تسخين غير مستقرة4. رطوبة المواد الخام أو الشوائب | 1. تحقق من خلوص البرميل اللولبي؛ إصلاح أو استبدال الأجزاء البالية2. شفة نظيفة وملمعة؛ إزالة المواد المحترقة الراكدة3. إعادة معايرة أجهزة استشعار درجة الحرارة للطارد القديم4. المواد الخام الجافة. تغيير حزمة شاشة التصفية في الوقت المناسب |
| 2 | فقاعات، فراغات، خطوط فضية داخل اللوحة | 1. رطوبة المادة مرتفعة جدًا2. منفذ التهوية مسدود/تسرب نظام التفريغ على الوحدة المستخدمة3. يؤدي التسخين الزائد المحلي إلى تحلل PVC4. يؤدي التآكل الشديد للمسمار إلى ضغط ذوبان غير مستقر | 1. مركب PVC الجاف قبل التغذية2. فحص مضخة التفريغ وحلقات الختم وقناة التهوية3. انخفاض درجة حرارة البرميل المحلي ويموت4. التحقق من تقلبات الضغط. إصلاح مجموعة المسمار البالية |
| 3 | خطوط صفراء وبقع سوداء / بقع محروقة | 1. الزاوية الميتة داخل القالب/المحول، رواسب الكربون القديمة2. درجة الحرارة خارج نطاق السيطرة على نطاقات التدفئة الشيخوخة3. وقت بقاء المواد طويلًا داخل الطارد البالي4. إعادة طحن المواد الملوثة | 1. تطهير كامل وتفكيك وتنظيف رأس القالب بانتظام2. استبدال المزدوجات الحرارية المعيبة وعناصر التسخين3. ضبط سرعة المسمار، وتجنب الإفراط في القص4. التحكم في إعادة طحن إضافة النسبة والنقاء |
| 4 | تزييف اللوحة، الشباك بعد التبريد | 1. اختلال درجة حرارة التقويم ثلاثي الأسطوانات2. التبريد غير المتكافئ من نظام التبريد القديم3. الإجهاد الداخلي الناجم عن سرعة الجر غير المتطابقة4. إخراج سمك غير مستقر من المعدات البالية | 1. أعد ضبط فرق درجة الحرارة بثلاث بكرات2. تنظيف خط أنابيب مياه التبريد، والتحقق من أداء المبرد3. تطابق سرعة السحب مع إخراج البثق الحقيقي4. استقرار فجوة القالب وإذابة الضغط |
| 5 | تقلب سمك، البعد غير مستقر | 1. يتسبب البرميل اللولبي المتآكل في تأرجح الإخراج2. يموت الترباس التعب، ويموت فجوة الشفاه الانجراف3. وحدة التغذية غير مستقرة؛ محول التردد القديم سرعة الانجراف4. انزلاق الأسطوانة الجر | 1. قياس الناتج الفعلي. إصلاح وحدة البثق2. أعد ربط مسامير القالب، وأعد ضبط فجوة شفة القالب3. معايرة سرعة التغذية والجر4. تجديد السطح المطاطي لأسطوانة الجر في حالة ارتدائها |
| 6 | مخرجات قذف منخفضة ومتقلبة | 1. تآكل شديد في الطيران اللولبي، تدفق خلفي للمواد2. تنفيس مسدود/أداء فراغ ضعيف3. شيخوخة نظام التدفئة يؤدي إلى سوء التلدين4. سد القادوس، التغذية غير المتكافئة | 1. إصلاح أو ترقية مجموعة البراميل اللولبية ثنائية المعدن2. تنفيس نظيفة، والحفاظ على مضخة فراغ3. استبدال السخان التالف وجهاز التحكم في درجة الحرارة4. تحسين نظام التغذية، وتجنب سد المواد |
| 7 | لوحة الشفاه القالبية / تراكم الرواسب البيضاء | 1. اختلال صيغة التشحيم2. يموت السطح الخام بعد الخدمة لفترة طويلة3. ضغط الذوبان غير مستقر بسبب التآكل الميكانيكي | 1. إعادة توازن نسبة مواد التشحيم الداخلية والخارجية2. قناة التدفق الداخلي للقوالب البولندية3. استقرار ضغط البثق عن طريق الصيانة الميكانيكية |
تذكيرات خاصة بمعدات بثق الألواح البلاستيكية المستعملة/المستعملة
بالمقارنة مع خط بثق الألواح البلاستيكية الجديد تمامًا، فإن الآلات المستعملة لديها مخاطر التقادم الميكانيكي المخفية. العديد من مشاكل الجودة لا تنتج فقط عن تركيبة المواد الخام، ولكنها تأتي من مكونات الأجهزة البالية.
- يعتبر فحص البراغي والبراميل أولويةتعمل تركيبة PVC ذات الحشو العالي على تسريع تآكل المسمار. حتى لو ظلت المعلمات والصيغة دون تغيير، فإن المسمار البالي سوف يسبب ضعف التلدين، وانخفاض الناتج وعيوب السطح المختلفة. يوصى بالتحقق من خلوص البرميل بشكل منتظم لخطوط البثق المستخدمة. استبدل أو أعد البناء بمجرد ظهور فجوة زائدة.
- معايرة جميع أجهزة استشعار درجة الحرارة وأجزاء التدفئةغالبًا ما تحتوي أجهزة البثق القديمة على مزدوجات حرارية غير دقيقة وأشرطة تسخين محترقة. تختلف درجة حرارة العرض بشكل كبير عن درجة حرارة الذوبان الحقيقية، والتي تؤدي بسهولة إلى الاصفرار أو الاحتراق أو تأثير الرغوة السيئ. إعادة معايرة نظام درجة الحرارة قبل الإنتاج الضخم.
- تحقق من نظام الفراغ والتبريد بالكاملتعتبر فتحة التهوية المسدودة، وتسرب الختم الفراغي، وقياس أنابيب مياه التبريد شائعة جدًا في ماكينات الألواح البلاستيكية المستعملة. تؤدي هذه العيوب المخفية إلى ظهور فقاعات وتشويه وكثافة رغوة غير مستقرة، والتي من السهل الحكم عليها بشكل خاطئ على أنها مشاكل في التركيبة.
- مطابقة معلمات العملية وفقًا لحالة الماكينة الحقيقيةلا تقم بنسخ المعلمات من الأسطر الجديدة مباشرة. بالنسبة لخط بثق الألواح البلاستيكية المستخدمة، تحتاج إلى ضبط درجة الحرارة وسرعة اللولب وسرعة الجر بناءً على حالة التلدين الفعلية.
إن تشغيل خط بثق الألواح البلاستيكية المستعملة يمكن أن يوفر استثمار رأس المال، ولكن يجب على المشغلين إيلاء المزيد من الاهتمام للتآكل الميكانيكي، وأجزاء التسخين / التفريغ القديمة إلى جانب تعديل الصيغة. يمكن حل معظم مشكلات البثق خطوة بخطوة: فحص أجهزة الماكينة ← فحص نظام درجة الحرارة والتفريغ ← تحسين معلمات العملية ← ضبط تركيبة المواد الخام بدقة.
Hot Tags: خط إنتاج ألواح الرغوة البلاستيكية المستعملة، الصين خط إنتاج ألواح الرغوة البلاستيكية المستعملة المصنعين والموردين،الطارد الجانبي المستعمل لمحات الزاوية, الطارد الشخصي يستخدم لقطع البلازما, آلة بثق التشكيل الجانبي المستخدمة في التشكيلات المقاومة للصدمات, معدات بثق الملف الشخصي المستعملة, الطارد الشخصي يستخدم لوضع العلامات خارج القالب, آلة بثق الملف الشخصي المستخدمة في الملفات الخشنة