



بالنسبة لمصنعي أنابيب HDPE، فإن الإنتاج العالي المستقر ومعدل الخردة المنخفض وفترات التوقف غير المخطط لها تحدد بشكل مباشر ربح الإنتاج. تسعى العديد من المصانع إلى زيادة سرعة الماكينة فقط مع تجاهل العمليات المنهجية ومطابقة المعدات.
5 عوامل أساسية تؤثر على كفاءة إنتاج أنابيب HDPE
| الوحدة الرئيسية | المشاكل الشائعة التي تقيد الإخراج | حلول التحسين البسيطة والممكنة | تحسين الكفاءة المتوقع |
|---|---|---|---|
| تغذية المواد الخام والمعالجة المسبقة | المواد الخام مع الرطوبة. المواد الجديدة والمواد المعاد تدويرها الخلط غير المتكافئ؛ تدفق التغذية غير المستقر | 1. مادة HDPE المعاد تدويرها جافة قبل التغذية 2. اعتماد خلط موحد للمواد الخام PE80 / PE100 3. فحص نظام التغذية الفراغي بانتظام لتجنب انسداد المواد | تقليل عيوب الفقاعات، وخفض معدل الخردة بنسبة 5%-12% |
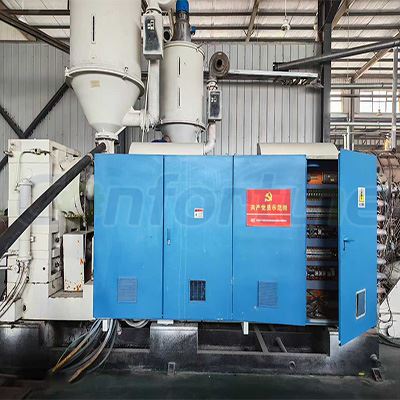
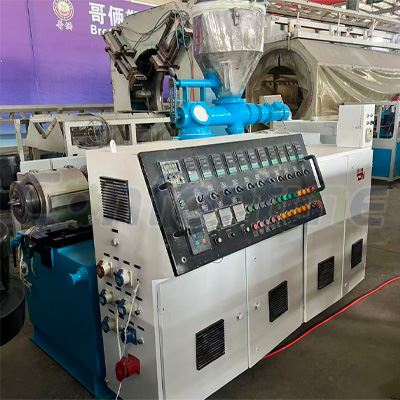
| نظام الطارد والمسمار (الأساسي) | اللولب العام الفقراء التلدين. ارتداء المسمار. انحراف التحكم في درجة الحرارة. حمل المحرك مرتفع جدًا | 1. استخدم برغي حاجز خاص HDPE للتلدين الكامل 2. حافظ على خطأ التحكم في درجة حرارة البرميل أقل من أو يساوي ± 2 درجة 3. استبدل البرغي والبرميل في الوقت المناسب | رفع قدرة البثق بنسبة 10%-22% |
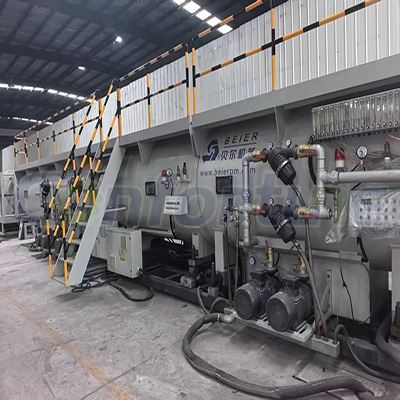
| نظام معايرة رأس القالب والفراغ | مقاومة تدفق القالب عالية؛ تراكم الموت؛ فراغ غير مستقر. مياه التبريد مسدودة | 1. قم بتنظيف رأس القالب بانتظام لتجنب رواسب الكربون 2. حافظ على درجة فراغ ثابتة في خزان المعايرة 3. تأكد من تدفق مياه التبريد الكافي ودرجة حرارة الماء المناسبة | دعم سرعة نقل أعلى-، وتجنب تشوه الأنابيب |
| آلة السحب والقطع- | انزلاق الزاحف مسافة غير مستقرة-خارج السرعة؛ آلة القطع الفشل المتكرر | 1. استبدل الوسادات المطاطية القديمة في عملية التفريغ-من اليرقة 2. قم بمزامنة سرعة الطارد وسرعة التفريغ-من خلال PLC 3. قم بصيانة القاطع الكوكبي بانتظام | القضاء على اختناق سرعة الخط، وتقليل التوقف المستمر |
| إدارة التشغيل والصيانة اليومية | صيانة غير منتظمة تغيير الحجم المتكرر دون تخزين الوصفة؛ عملية غير سليمة | 1. حفظ وصفات المعلمات لأحجام الأنابيب المختلفة 2. إنشاء قائمة فحص يومية 3. تدريب المشغلين على إجراءات بدء التشغيل وإيقاف التشغيل القياسية | تقليل وقت التوقف غير المخطط له بنسبة 15%-30% |
نصائح عملية للتشغيل العالي لأنابيب HDPE
1. موازنة عملية التلدين وسرعة الإنتاج
لا تقم بزيادة سرعة الطارد بشكل أعمى. إذا لم يكن من الممكن صهر مادة HDPE بالكامل، فسيكون للأنابيب تموجات سطحية وفقاعات وسمك جدار غير متساوي. عليك أن تبطئ مرة أخرى وتضيع الوقت. الاقتراح: قم بضبط منطقة درجة الحرارة حسب المنطقة أولاً، وتأكد من ضغط الذوبان المستقر، ثم قم بزيادة سرعة الإنتاج خطوة بخطوة.
2. نظام التبريد هو عنق الزجاجة الخفي
يتجاهل العديد من العملاء قدرة التبريد. حتى لو كان الطارد يعمل بسرعة، فإن التبريد غير الكافي يؤدي إلى شكل بيضاوي للأنبوب وتشوه، لذلك لا يمكن رفع سرعة السحب-.
- حافظ على درجة حرارة ماء التبريد أقل من 30 درجة
- قم بتنظيف فوهات الرش لخزان التفريغ وخزان مياه التبريد بشكل دوري. تحتاج أنابيب الجدار ذات القطر الكبير السميك HDPE- إلى مسافة تبريد أطول أو تصميم تبريد داخلي.
3. تقليل وقت التوقف عن العمل أثناء تغيير حجم الأنابيب
يستغرق تبديل الحجم الكثير من وقت الإنتاج.
- قم بالتعيين المسبق- لجميع معلمات الإنتاج في نظام التحكم PLC
- قم بإعداد رأس القالب المطابق وجلبة المعايرة ومنصات السحب-مسبقًا
- ترتيب أمر الإنتاج، وإنتاج أحجام أنابيب مماثلة بشكل مستمر
4. التحكم في نسبة المواد المعاد تدويرها بشكل معقول
إذا قمت بإضافة حبيبات HDPE المعاد تدويرها، فلا تتجاوز النسبة الموصى بها. الكثير من المواد المعاد تدويرها ستؤدي إلى عدم استقرار مخرجات البثق والعيوب المتكررة وانخفاض سرعة الإنتاج القصوى.
شركة Qingdao Confortune Machinery متخصصة في خطوط بثق الأنابيب HDPE/PPR/PVC، التي تخدم مصنعي الأنابيب في جميع أنحاء العالم. نحن نوفر آلات إنتاج أنابيب HDPE كاملة من 16 مم إلى 1200 مم، ونقدم الدعم الفني وتوجيه معلمات العملية وحلول تجديد المعدات لمساعدة العملاء على تحسين كفاءة الإنتاج وخفض تكلفة التصنيع وتعزيز القدرة التنافسية.
Hot Tags: آلة صنع الأنابيب hdpe بطبقة 315 -630 مم 1، الصين مصنعي آلة تصنيع الأنابيب hdpe بطبقة 315-630 مم 1 المستعملة، الموردين،ماكينة بثق الأنابيب البلاستيكية المستعملة, خط بثق الأنابيب HDPE 90-315 مم, خط Hdpe ثلاثي الطبقات مستعمل, خط إنتاج Jwell Pipe Extruder مستعمل, HDPE آلة بثق البلاستيك المستعملة, خط أنابيب HDPE 710-1200 مم